
Продажа сыпучих материалов
Асфальтные работы
Озеленение и благоустройство
Аренда спецтехники по низким ценам
Продажа грунтов и органических удобрений
Асфальтные работы
Озеленение и благоустройство
Аренда спецтехники по низким ценам
Продажа грунтов и органических удобрений

|

|

|

|





Термообработка древесины для повышения твёрдости
При нагреве древесины до контролируемой температуры меняется её внутренняя структура, что напрямую влияет на прочность и стабильность изделий. Точный подбор режима позволяет снизить водопоглощение и увеличить долговечность материала, особенно при эксплуатации в условиях переменной влажности. Метод подходит для строительных и декоративных проектов, где требуется устойчивость к износу без использования пропиток на химической основе.
Подготовка древесины перед термообработкой
Качество термической обработки зависит от того, насколько точно отобран и подготовлен материал. Для повышения прочности и долговечности важно использовать заготовки с равномерной плотностью без внутренних трещин и участков с рыхлой структурой. При первичном осмотре оценивают годичные кольца и наличие смоляных карманов, так как они влияют на стабильность результата после нагрева.
Перед помещением в камеру древесину доводят до влажности 8–12 %. Такой уровень снижает риск деформаций и предотвращает неравномерное изменение структуры при повышении температуры. Контроль проводят с помощью влагомеров контактного или игольчатого типа, фиксируя показатели по всей партии.
Сортировка и калибровка заготовок
Заготовки распределяют по толщине, породе и плотности. Это позволяет задать одинаковый режим нагрева внутри группы и добиться стабильности параметров после обработки. Разброс по размерам приводит к перепаду температур в массивах, из-за чего часть материала теряет прочность.
Удаление поверхностных дефектов
Перед закладкой в камеру заготовки очищают от коры, загрязнений и непрочных участков. Чистая поверхность прогревается равномерно, что снижает вероятность внутренних напряжений и повышает долговечность изделий при дальнейшей эксплуатации.
Выбор режима нагрева для разных пород древесины
Температурный режим подбирают с учётом плотности и того, как структура конкретной породы реагирует на изменение влажности и нагрев. Чем выше плотность, тем медленнее прогрев и тем тщательнее требуется контроль, чтобы сохранить прочность и повысить долговечность материала. Для мягких пород оптимальны более плавные температурные кривые, обеспечивающие стабильность без риска обугливания внутренних слоёв.
При работе с твёрдыми породами важен точный расчёт длительности выдержки, так как избыточная экспозиция приводит к хрупкости. Для пород со склонностью к смолообразованию уменьшают максимальную температуру и увеличивают время прогрева, что позволяет сохранить стабильность размеров и предотвратить локальные перегревы.
| Порода | Температура, °C | Время выдержки | Ожидаемый результат |
| Сосна | 160–185 | 2–3 часа | Снижение влажности, более плотная структура |
| Берёза | 185–200 | 2–4 часа | Рост прочности и уменьшение деформаций |
| Дуб | 200–215 | 3–5 часов | Повышение долговечности, стабилизация размеров |
| Ясень | 190–210 | 3–4 часа | Упрочнение волокон, повышение стабильности при нагрузках |
Корректировка параметров проводится после анализа пробных заготовок. Такой подход позволяет адаптировать режим к конкретной партии и добиться стабильности структуры по всему объёму материала.
Контроль влажности во время обработки
В начале цикла применяют умеренный прогрев, позволяющий выровнять влажность по толщине заготовки. По мере достижения равномерного распределения влажности температуру увеличивают, удерживая её на фиксированном уровне до стабилизации показателей. Контроль ведут по двум точкам: внешнему слою и центральной зоне, что позволяет оценить реальное состояние материала.
Методы контроля параметров
Для оперативной проверки используют влагомеры с глубинными датчиками. Они позволяют отслеживать изменения внутри массива и регулировать процесс ещё до появления критических перепадов. При работе с плотными породами применяют более частые измерения, так как их структура реагирует на осушение медленнее.
Коррекция режима с учётом породы
Оборудование для термической обработки древесины
Для стабильности результата используется камера с возможностью точного регулирования температуры и уровня кислорода. Закрытая система позволяет прогревать материал без прямого контакта с открытым воздухом, что уменьшает риск неконтролируемого окисления и сохраняет структуру волокон. Корпус камеры должен иметь термостойкую изоляцию, чтобы удерживать температуру без резких скачков по объёму.
Внутренние датчики фиксируют разницу между слоями заготовок и корректируют нагрев в реальном времени. Это особенно важно при работе с породами, у которых плотная структура и медленный прогрев сердцевины. Для таких материалов используют камеры с распределённым обдувом, обеспечивающим равномерное движение теплоносителя.
Для предотвращения перегрева создают контролируемую атмосферу с низким содержанием кислорода и регулируемым объёмом пара. Такая среда повышает долговечность готового материала и снижает вероятность растрескивания при охлаждении.
Механизмы загрузки и фиксации
Заготовки размещают на решётках с минимальным количеством точек контакта. Это обеспечивает равномерный прогрев и предотвращает деформацию при повышении температуры. Для массивных партий применяют системы фиксации, которые удерживают геометрию материала на протяжении всего цикла.
Изменения структуры древесины после нагрева
Под действием контролируемой температуры меняется химическая структура клеточных стенок. При диапазоне 160–210 °C снижается содержание гемицеллюлоз, из-за чего уменьшается гигроскопичность и растёт стабильность размеров. При последующем охлаждении фиксируется новая конфигурация полимерных связей, отвечающая за повышенную прочность и меньшую чувствительность к влажностным перепадам.
Что происходит с клеточными слоями
Лигнин частично полимеризуется, что уменьшает внутренние напряжения. Это снижает риск коробления при дальнейшей эксплуатации. Умеренное понижение кристалличности целлюлозы облегчает перераспределение остаточной влаги. Стенка клетки становится более однородной, что помогает сохранять стабильность при наружных нагревах и замораживании.
- Температура свыше 180 °C ускоряет разложение легколетучих фракций, уменьшая вероятность биопоражений.
- Оптимальное время выдержки – 2–4 ч: этого достаточно, чтобы структура закрепилась без чрезмерного снижения плотности.
- Для массивных заготовок лучше применять ступенчатый прогрев, чтобы избежать резкого перепада между ядром и поверхностью.
Практические рекомендации
Перед нагревом древесину сортируют по толщине и влажности, так как разница более 4–5 % создаёт риск внутренних трещин. После цикла материал выдерживают при стабильной влажности 40–55 %, обеспечивая плавный выход остаточного тепла. Это позволяет сохранить прочность и предотвратить расслоение волокон.
- Фиксировать температурный график с шагом 5 °C, отслеживая изменения массы партии.
- Применять обдув с низкой скоростью для равномерного распределения тепла.
- Контролировать изменение цвета: он указывает на глубину модификации и степень закрепления структуры.
Сравнение твёрдости до и после термообработки

Измерения по шкале Бринелля показывают рост твёрдости на 10–25 % в зависимости от породы и выбранной температуры. У необработанных образцов структура содержит больше свободных гидроксильных групп, что снижает стабильность размеров и ускоряет износ. После прогрева при 180–200 °C часть этих групп блокируется, а плотность поверхностного слоя возрастает.
Наибольшие изменения заметны у пород с крупными сосудами: перераспределение внутренних напряжений делает волокна менее подвижными, а долговечность покрытия увеличивается при механических нагрузках. При этом температура влияет на степень модификации: слишком высокий порог может снизить плотность сердцевины, поэтому режимы подбирают точечно.
- Прирост твёрдости у берёзы – примерно 12–15 % при прогреве до 190 °C.
- У ясеня – до 20 %, если выдержка выполняется в течение 2–3 часов.
- У сосны показатель увеличивается умеренно, но стабильность размеров растёт ощутимо.
Для производственных линий рекомендуют фиксировать изменение массы партии, так как этот показатель отражает глубину модификации и помогает прогнозировать долговечность готовых изделий. Контроль структуры поверхностного слоя после охлаждения позволяет оценить, достигнута ли нужная плотность без излишнего потемнения волокон.
Применение термообработанной древесины в производстве
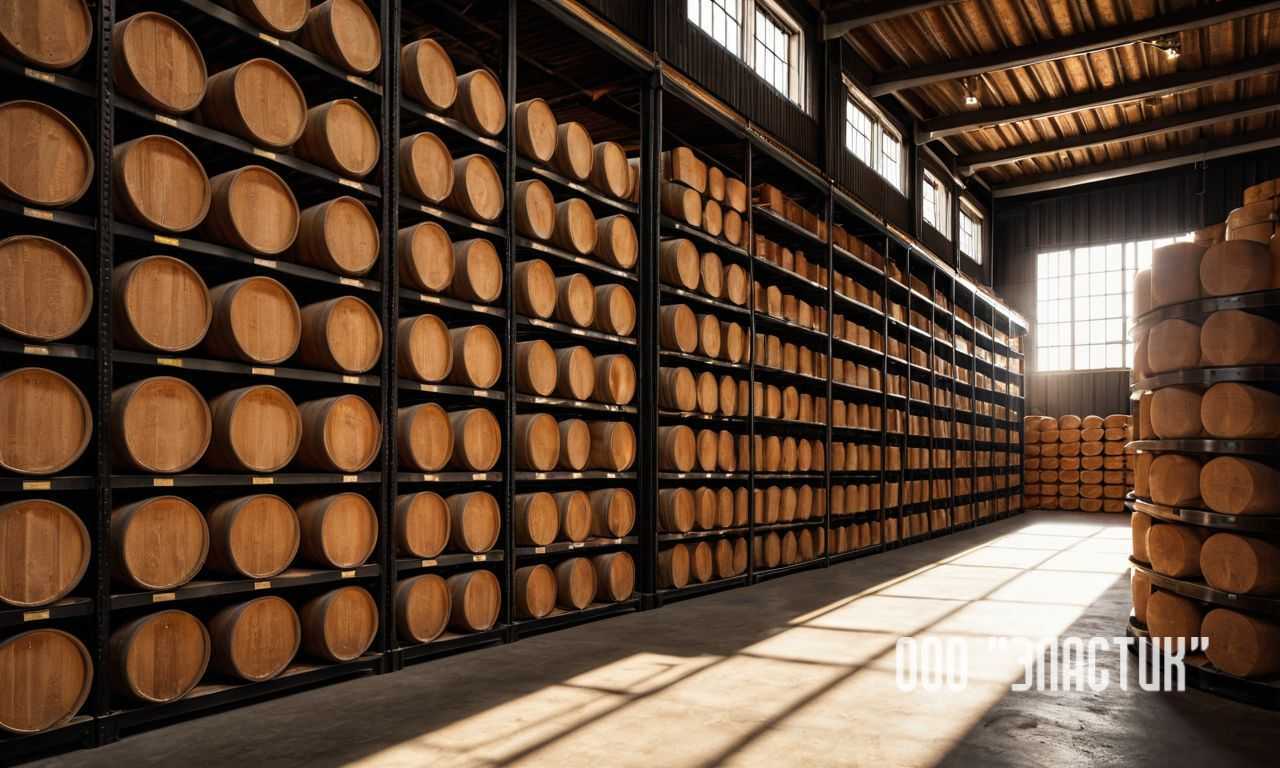
Материал после прогрева до 180–210 °C сохраняет форму при перепадах влажности, так как структура меняется за счёт снижения содержания свободной влаги. Это повышает стабильность изделий, эксплуатируемых на открытом воздухе и в помещениях с высокой нагрузкой на поверхность.
Производители используют такие заготовки в линиях, где качество зависит от точности геометрии и устойчивости к истиранию. При монтаже крупных конструкций часто задействуется спецтехника, поэтому древесина с оптимизированной плотностью снижает риск повреждений во время транспортировки и подъёма.
Основные направления применения
- Панели для фасадов с нагрузкой до 80–100 кг/м², где температура эксплуатации может колебаться от −30 до +40 °C без заметной деформации.
- Настилы в цехах и ангарных помещениях, где долговечность зависит от сопротивления сжатию и повторным вибрационным воздействиям.
- Детали мебели, требующие точной подгонки: после термообработки разброс размеров снижается на 20–30 %.
Для серийного выпуска контролируют плотность партии через измерение объёма и массы. Это позволяет прогнозировать срок службы и выявлять изменение структуры до монтажа. При корректном режиме температура не снижает несущую способность, а увеличивает срок эксплуатации при контакте с влажной средой.
Требования к хранению и транспортировке обработанного материала
Термически модифицированные заготовки сохраняют форму при изменениях влажности, однако неправильные условия хранения могут нарушить структуру и снизить срок эксплуатации. Для предотвращения деформации поддерживают стабильность микроклимата на складе: температура от +10 до +25 °C и влажность воздуха в диапазоне 45–60 %. При более высоких значениях поверхность впитывает влагу, что снижает долговечность при последующей установке.
Перед размещением партии формируют подкладочный слой из рейки толщиной 20–30 мм для вентиляции. Ряды укладывают с одинаковым шагом, чтобы нагрузка распределялась равномерно. Запрещается ставить штабеля вплотную к стенам, где влажность отличается от центральной зоны помещения.
Правила транспортировки
Для перевозки используют тентованные платформы или фургоны, защищающие материал от осадков и прямого нагрева. Разница между температурой внутри кузова и внешней средой не должна превышать 15–20 °C, иначе на поверхности может появиться конденсат. Крепёжные ремни натягивают с умеренным усилием, чтобы не нарушить структуру кромок и не создать точечные напряжения.
При выгрузке проверяют состояние упаковки и измеряют влажность. Если показатель превышает 8–10 %, материал перед монтажом выдерживают в помещении не менее 48 часов, чтобы восстановить стабильность геометрии.