
Продажа сыпучих материалов
Асфальтные работы
Озеленение и благоустройство
Аренда спецтехники по низким ценам
Продажа грунтов и органических удобрений
Асфальтные работы
Озеленение и благоустройство
Аренда спецтехники по низким ценам
Продажа грунтов и органических удобрений

|

|

|

|





Советы по предотвращению растрескивания при сушке
При работе с заготовками наибольший риск повреждений возникает из-за перепада влажности. Практика показывает: точный контроль условий, продуманная укладка и стабильная вентиляция напрямую влияют на равномерность высыхания. Если обеспечить стабильный микроклимат и исключить перекосы воздушных потоков, материал сохраняет форму даже при продолжительной сушке.
В продаже представлена подборка рекомендаций, составленных с учетом типичных ошибок в производственных и бытовых условиях. В описанных методах указаны рабочие диапазоны температуры и влажности, схемы размещения слоями, а также параметры, позволяющие избежать внутренних напряжений. Такой подход снижает вероятность трещин и помогает поддерживать нужное качество заготовок при повторяемых циклах сушки.
Выбор подходящего режима сушки для конкретного материала
Режим подбирают по структуре и плотности заготовки. Для мягких пород допустима температура от 45 до 55 °C, для плотных – диапазон уже, примерно 35–40 °C, чтобы не вызывать напряжений на ранних этапах. При первой загрузке камеры проводят контроль каждые 20–30 минут, фиксируя изменение массы и состояние поверхности.
Укладка выполняется в шахматном порядке с одинаковым шагом между слоями, чтобы вентиляция проходила без застойных зон. Если поток воздуха распределяется неравномерно, крайние детали пересыхают быстрее центральных. Это устраняют установкой направляющих щитов или корректировкой положения решеток.
Поддержание стабильной влажности
Перепад относительной влажности в камере не превышает 3–5 %. Когда показатель падает ниже установленного уровня, материал тянет влагу из внутренних слоев, что повышает риск растрескивания. Применяют увлажнители или регулируют объем приточного воздуха.
Мониторинг процесса на ключевых этапах
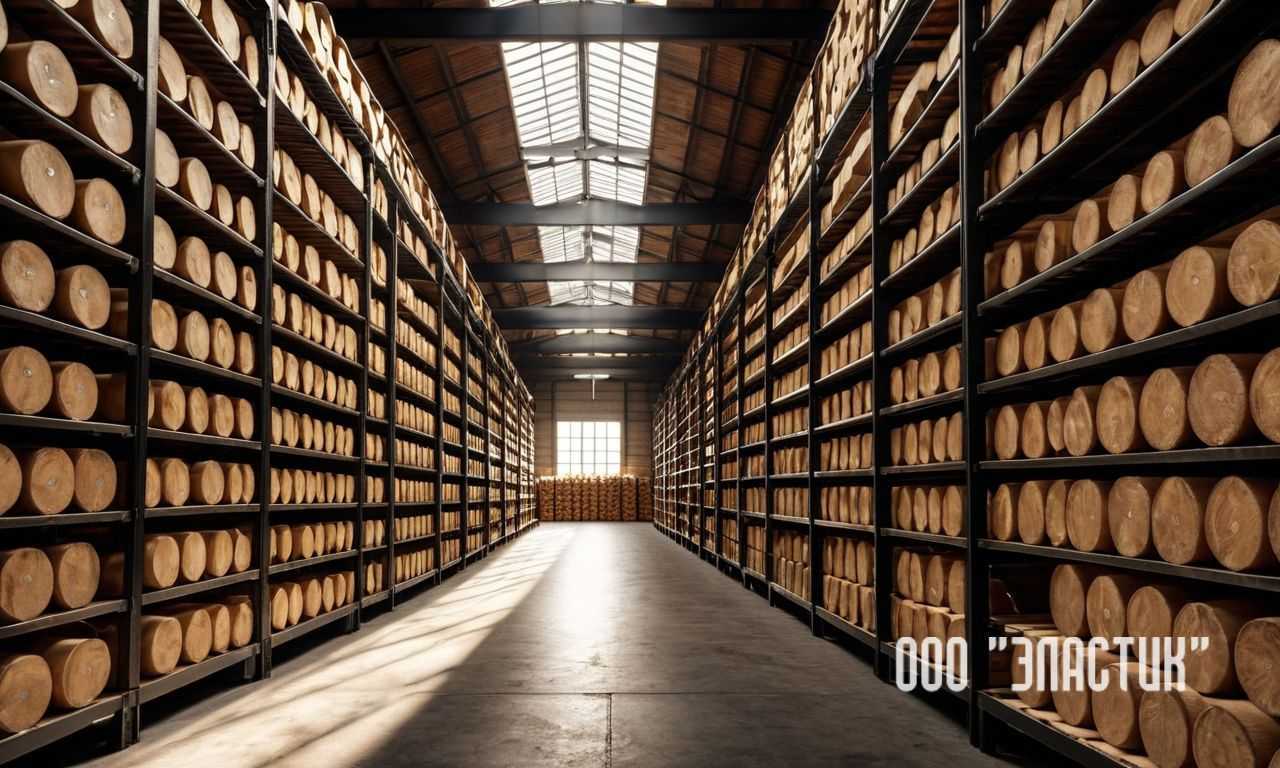
Контроль температуры ведут точечными датчиками, размещенными на разных уровнях штабеля. Если один из участков нагревается быстрее, снижают скорость вентиляторов или уменьшают плотность укладки в этой зоне. Такой подход помогает выдержать равномерную сушку и сохранить геометрию заготовок.
Подготовка сырья перед началом процесса сушки
Качество подготовки определяет стабильность дальнейшего высыхания. Перед загрузкой проверяют исходную влажность и сортируют заготовки по толщине, чтобы температура воздействовала на группы равномерно. Такой подход снижает перепады внутри массива.
При осмотре удаляют участки с повреждениями коры и смоляными включениями. Эти зоны прогреваются быстрее остальных и дают деформации. Заготовки с неровными торцами подрезают, чтобы укладка выполнялась без перекосов.
- очистка поверхности от пыли и мелкой стружки для свободной вентиляции;
- выравнивание торцов, чтобы исключить ускоренное высыхание на угловых участках;
- подготовка подложек одинаковой толщины для корректного распределения нагрузки.
Укладка проводится в горизонтальные ряды с промежутками 15–25 мм между деталями. Этот шаг обеспечивает равномерность потока воздуха и снижает риск локального перегрева. Горячая вентиляция включается постепенно: температура повышается по 2–3 °C каждые 20 минут, чтобы материал не давал внутренних трещин.
- Проверить влажность и зафиксировать значения в журнале.
- Отсортировать детали по толщине и состоянию поверхности.
- Подготовить ровные прокладки для формирования устойчивых штабелей.
- Сформировать ряды с одинаковыми интервалами и обеспечить свободное движение воздуха со всех сторон.
Такая подготовка создает стабильные условия для последующей загрузки и позволяет распределить температуру равномерно по всей партии сырья.
Контроль влажности и температуры на всех этапах
Точные измерения позволяют удерживать процесс в безопасных пределах. Температура подбирается отдельно для каждой партии и меняется ступенчато, чтобы сохранилась равномерность испарения. На ранних этапах диапазон не превышает 35–40 °C, а при выходе к конечной влажности допускают повышение до 55–60 °C.
Вентиляция регулируется по скорости и направлению потока. Если движение воздуха усиливается только со стороны входа, центральные ряды реагируют медленнее, что вызывает разницу по влажности. Это устраняют коррекцией углов вращения вентиляторов и проверкой заслонок в каналах.
Пошаговый контроль параметров
Измерения проводят каждые 30–40 минут на первых двух часах работы камеры. Далее интервалы увеличивают до 1–2 часов. Для оценки применяют датчики точечного типа и контрольные образцы, у которых фиксируют массу и состояние краевых зон.
Стабилизация условий в камере
Чтобы удерживать равномерность по всей высоте штабеля, датчики размещают на верхнем, среднем и нижнем уровнях. Если температура на одном участке заметно выше, снижают скорость вентиляторов или корректируют направление подачи воздуха. Такой подход помогает избежать внутренних напряжений и снижает риск появления трещин.
Использование защитных покрытий для уменьшения деформаций
При работе с материалами с высокой разницей по плотности защитные покрытия помогают замедлять испарение влаги на открытых участках. Это повышает равномерность высыхания торцов, где риск деформации наиболее выражен. Перед нанесением поверхность очищают от пыли, чтобы слой ложился без разрывов.
Для контроля изменения состояния применяют тонкомерные составы на основе воска или акриловых смесей. Толщина слоя в среднем составляет 0,3–0,6 мм. Более плотный слой снижает воздухообмен чрезмерно и может привести к накоплению напряжений внутри массива.
Укладка штабелей после обработки выполняется так, чтобы покрытые торцы не соприкасались с жесткими поверхностями. Между рядами оставляют зазор 20–30 мм, обеспечивая стабильную вентиляцию. Если поток воздуха распределяется равномерно, покрытие удерживает влагу на критических участках без образования резких границ перехода.
Проверку состояния слоя проводят каждые 2–3 часа на первых этапах. При появлении трещин или матовых пятен состав обновляют точечно. Такой подход снижает вероятность искривлений и сохраняет структуру заготовки до выхода на окончательные параметры влажности.
Правильное размещение заготовок для равномерного высыхания
Укладка формируется так, чтобы каждая заготовка имела свободный доступ воздуха по всей площади. Минимальный зазор между элементами – 18–25 мм. Меньшие промежутки снижают равномерность отвода влаги и затрудняют контроль внутренних процессов. При выборе расстояния учитывают толщину массива: чем толще материал, тем шире промежутки.
Температура удерживается стабильной, без суточных скачков. Для камерного режима разница между верхними и нижними ярусами не превышает 2–3 °C. При естественном проветривании допускают диапазон 4–5 °C, но при превышении этого порога влага уходит рывками, что увеличивает риск перекосов.
Вертикальное размещение применяют для узких элементов длиной до 1,2 м. Горизонтальная схема подходит для объёмных блоков. В обоих вариантах используют прокладки с одинаковой высотой. Разброс более 2 мм приводит к перекосу штабеля, и воздушные каналы становятся неодинаковыми по ширине.
| Параметр | Рекомендация |
|---|---|
| Зазор между элементами | 18–25 мм |
| Допустимый перепад температуры | 2–3 °C в камере, 4–5 °C при естественной сушке |
| Отклонение высоты прокладок | Не более 2 мм |
Контроль равномерности проводят по массе: снижение за сутки не превышает 0,8–1,1 % от исходного веса. Более быстрые изменения указывают на избыток тяги или локальный перегрев. При выявлении таких зон поток направляют дефлекторами либо уменьшают интенсивность вентиляции на 10–15 %.
Регулировка скорости удаления влаги для снижения напряжений
Температура подбирается по диапазону исходной влажности. При значении выше 45 % допустим постепенный подъём на 1–2 °C в час. При уровне ниже 30 % переходы снижают до 0,5–1 °C, иначе наружные слои ссыхаются быстрее центральных участков.
Коррекция подачи воздуха
- При массе штабеля до 600 кг скорость вентиляции удерживают в пределах 1,2–1,5 м/с.
- При увеличении массы до 1 т показатель снижают до 0,9–1,1 м/с, чтобы не допустить утраты равномерности.
- Укладка с узкими каналами требует перерывов между циклами обдува на 3–5 минут длиннее стандартных.
Контроль динамики высыхания

Суточное снижение массы не превышает 0,7–0,9 %. Если значение выходит за пределы, корректируют соотношение вентиляции и температурного режима. Чаще всего уменьшают подачу воздуха на 10–12 % либо сокращают длительность нагрева в каждом цикле. Такой подход предотвращает накопление внутренних напряжений на ранних стадиях.
Профилактика перегрева и локальных пересушенных зон
Перегрев возникает при несбалансированной подаче тепла и слабом контроле циркуляции воздуха. Для снижения риска применяют поэтапное увеличение мощности нагрева с шагом 1 °C каждые 40–60 минут. Такой режим помогает удерживать температуру в безопасном диапазоне и исключает резкие скачки, приводящие к локальному высушиванию поверхностного слоя.
Равномерность распределения тепла напрямую зависит от схемы, по которой выполнена укладка. Если в штабеле присутствуют участки с плотным прилеганием, в этих точках задерживается поток, что провоцирует перегрев соседних зон. Оптимальный зазор между рядами – 18–25 мм, что обеспечивает стабильную вентиляцию по всей длине канала.
Регулирование потоков воздуха
При подаче воздуха поддерживают разницу температур между входом и выходом не выше 4–5 °C. Если параметр превышает установленный предел, снижают скорость обдува на 8–10 % или увеличивают интервалы между циклами. Такой подход предотвращает появление участков с ускоренным высыханием.
Термокарта и корректировка режимов
Для оценки состояния применяют термодатчики в трёх уровнях штабеля: нижнем, среднем и верхнем. Если превышение на любом уровне достигает 6 °C относительно среднего значения, корректируют вентиляцию и перераспределяют нагрузку по нагревательным секциям. Поддержание стабильного баланса исключает накопление внутренних деформаций и продлевает срок службы заготовок.
Оценка результата сушки и корректировка дальнейших действий
После завершения цикла проводят контроль остаточной влажности по точкам: торцы, центральная зона, участки с плотной укладкой. Разница более чем на 3–4 % указывает на неравномерное распределение тепла и ограниченную вентиляцию в отдельных слоях. В таких случаях повторно запускают мягкий прогрев с температурой на 6–8 °C ниже основного режима.
Проверку поверхности выполняют по сетке 100×100 мм. При обнаружении микроразрывов в наружном слое корректируют параметры последующих циклов, снижая прирост температуры на 1 °C и повышая интенсивность воздухообмена. Такая методика предотвращает повторное возникновение напряжений.
Если сушку проводят для материалов, предназначенных под основание с использованием фракций наподобие асфальтная крошка, контроль качества проводят дополнительно: проверяют отсутствие внутренних пустот и стабильность геометрии. Любые отклонения фиксируют и подбирают корректирующий режим с уменьшенной скоростью потока.
Финальный этап включает анализ журнала параметров: колебания температуры, интервалы вентиляции, плотность укладки по рядам. На основе этих данных формируют обновлённый график, учитывая фактические изменения материала в процессе предыдущей сушки. Такой подход снижает вероятность повторных дефектов и повышает предсказуемость результата.